



By ไมค์ เฉินผู้อำนวยการฝ่ายผลิต | ประสบการณ์ 12 ปีขึ้นไปในอุตสาหกรรมการผลิตยาง |ลิงก์อิน
ประเด็นสำคัญ
- กระบอกสูบ XCJ-G600 เพียงกระบอกเดียวสามารถผลิตวัตถุดิบหนัก 15 กิโลกรัมได้ทุกๆ 20-40 วินาที ซึ่งหมายความว่ามีรอบการทำงานที่ครบถ้วนกว่า 1,300 รอบต่อกะการทำงาน 8 ชั่วโมง พร้อมสำหรับการบันทึกข้อมูลด้วย IoT แล้ว
- เครื่องกำจัดคราบความร้อนด้วยความเย็นจัดทำงานที่อุณหภูมิต่ำถึง −150 °C ด้วยความเร็วลูกกลิ้ง 20–70 รอบต่อนาที และการบันทึกตัวแปรทั้งสองโดยตรงจะทำให้เห็นการสูญเสียไนโตรเจนและการเคลื่อนตัวของฉนวนได้ชัดเจนยิ่งขึ้น
- เนื่องจากเครื่องจักรที่เชื่อมต่อกันสามารถตรวจจับความคลาดเคลื่อนของกระบวนการได้ตั้งแต่เนิ่นๆ การบำรุงรักษาเชิงคาดการณ์จึงมักเปลี่ยนการหยุดทำงานที่ไม่ได้วางแผนไว้ให้เป็นการแทรกแซงตามกำหนดเวลาซึ่งใช้เวลาน้อยกว่า 30 นาที (ค่าทั่วไปจากโครงการของลูกค้าของเรา)
- การปรับปรุงอุปกรณ์ที่มีอยู่แล้วดีกว่าการเปลี่ยนใหม่ทั้งหมด: อุปกรณ์ที่ขับเคลื่อนด้วยอินเวอร์เตอร์ เช่น XCJ-G600 ขนาด 7.5 กิโลวัตต์ มักจะสามารถเชื่อมต่อกับเซ็นเซอร์และเกตเวย์ปลายทางได้ แทนที่จะซื้ออุปกรณ์ใหม่
ผู้ผลิตส่วนใหญ่ที่เราทำงานด้วยนั้นมีอุปกรณ์กำจัดเศษวัสดุอยู่แล้ว ซึ่งเป็นอุปกรณ์อัจฉริยะในระดับเครื่องจักรและทำงานเงียบสนิทในระดับโรงงาน ตัวควบคุมรู้ความเร็วของลูกกลิ้ง ผู้ปฏิบัติงานรู้ถึงน้ำหนักของชิ้นงาน ทีมควบคุมคุณภาพรู้ถึงอัตราการปฏิเสธ แต่ไม่มีใครเชื่อมโยงข้อมูลทั้งสามส่วนเข้าด้วยกัน การขาดการเชื่อมต่อนี้เองคือสิ่งที่โครงการ AI และ IoT ออกแบบมาเพื่อแก้ไข
บทความนี้อธิบายถึงความหมายที่แท้จริงของการบูรณาการในบริบทของการลดการรั่วไหลของแสง ข้อมูลใดบ้างที่ควรเชื่อมต่อก่อน และแผนงานเป็นขั้นตอนที่เหมาะสำหรับโรงงานยางขนาดเล็กและขนาดกลางมากกว่าโรงงานอัจฉริยะขนาดใหญ่
AI และ IoT มีความหมายอย่างไรในบริบทของการล้างแฟลชไดร์ฟ?
อินเทอร์เน็ตของสรรพสิ่ง (IoT) คือการเชื่อมต่ออุปกรณ์อุตสาหกรรมเข้ากับเครือข่ายเพื่อให้สามารถรวบรวม จัดเก็บ และตรวจสอบข้อมูลการทำงานได้ ในขณะที่ปัญญาประดิษฐ์ (AI) คือชั้นซอฟต์แวร์ที่ค้นหารูปแบบในข้อมูลเหล่านั้นและแนะนำหรือดำเนินการตัดสินใจในกระบวนการล้างฟิล์มป้องกันการกัดกร่อน ทั้งสองอย่างทำงานร่วมกัน: IoT ส่งสัญญาณดิบ และ AI แปลงสัญญาณนั้นให้เป็นการกระทำ เช่น ชะลอความเร็วของลูกกลิ้ง ตรวจจับสายพานที่สึกหรอ หรือแยกสินค้าล็อตที่ต้องสงสัยก่อนจัดส่ง
ควรคิดว่าเครื่องขจัดครีบเป็นแหล่งข้อมูลก่อน แล้วค่อยเป็นเครื่องมือขจัดครีบในลำดับถัดไป ทุกรอบการขจัดครีบด้วยกลไก และทุกการทำงานที่อุณหภูมิต่ำกว่า −120 °C จะสร้างข้อมูลประจำตัวที่ตรวจสอบได้เกี่ยวกับความเร็ว เวลา อุณหภูมิ และภาระ เมื่อจัดเก็บข้อมูลประจำตัวเหล่านั้นแล้ว คำถามที่เคยต้องใช้วิศวกรกระบวนการมาเฝ้าดูเครื่องตลอดทั้งกะ — “เวลาในการทำงานเริ่มเพิ่มขึ้นเมื่อไหร่?” — ก็จะกลายเป็นคำถามที่ถามได้ภายในสิบวินาทีบนแดชบอร์ด
จุดข้อมูลการลบแฟลชใดที่ควรเชื่อมต่อก่อนเป็นอันดับแรก?
เริ่มต้นด้วยตัวแปรสี่ตัวที่กำหนดคุณภาพการขจัดเศษวัสดุอยู่แล้ว ได้แก่ เวลาในการทำงานแต่ละรอบ ความเร็วของลูกกลิ้ง อุณหภูมิในกระบวนการ และปริมาณของชิ้นงานต่อชุดตัวแปรเหล่านี้มีอยู่บนเครื่องจักรทุกเครื่อง เปลี่ยนแปลงไปเมื่อเกิดข้อผิดพลาด และส่งผลโดยตรงต่อผลลัพธ์ของผลิตภัณฑ์ ตารางด้านล่างจับคู่ตัวแปรแต่ละตัวกับค่าจริงของอุปกรณ์และการเพิ่มประสิทธิภาพที่เกิดขึ้น
| จุดข้อมูล | มูลค่าอุปกรณ์ทั่วไป | ปัญญาประดิษฐ์ทำอะไรกับมัน |
|---|---|---|
| เวลาวงจร | 20–40 วินาทีต่อชุด (XCJ-G600, น้ำหนักบรรทุก 15 กก.) | ตรวจจับการเบี่ยงเบนที่บ่งชี้ถึงการสึกหรอของใบมีดหรือความล้าของระบบขับเคลื่อนก่อนที่คุณภาพจะลดลง |
| ความเร็วลูกกลิ้ง | 20–70 รอบต่อนาที (หน่วยกำจัดไอระเหยด้วยความเย็นจัด) | ปรับความเร็วให้สัมพันธ์กับลักษณะพื้นผิว เพื่อแนะนำค่า RPM ที่เหมาะสมที่สุดสำหรับสารประกอบแต่ละชนิด |
| อุณหภูมิกระบวนการ | ทนอุณหภูมิได้สูงสุดถึง −150 °C | สัญญาณบ่งชี้การสูญเสียฉนวนและการใช้ไนโตรเจนมากเกินไปจะปรากฏให้เห็นเฉพาะในกราฟแสดงการทำความเย็นที่บันทึกไว้เท่านั้น |
| โหลดแบบกลุ่ม | ลูกกลิ้งขนาด 80 ลิตร น้ำหนักประมาณ 15-20 กิโลกรัม | ระบุภาวะการทำงานน้อยเกินไปที่ทำให้เสียรอบการทำงาน และภาวะการทำงานมากเกินไปที่ทำให้มีอัตราของเสียสูงขึ้น |
มูลค่าอุปกรณ์ที่ได้มาจากหน้าผลิตภัณฑ์ XCJ-G600และข้อมูลจำเพาะของเครื่องกำจัดคราบด้วยไนโตรเจนเหลวแบบไครโอเจนิก.
เนื่องจากการเปราะแตกเนื่องจากความเย็นจัดเป็นปฏิกิริยาระหว่างอุณหภูมิและเวลา ดังนั้นกราฟแสดงอัตราการเย็นตัวที่บันทึกไว้จึงเป็นชุดข้อมูลที่มีค่าที่สุดในสายการผลิตที่ใช้ความเย็นจัดการทำงานที่ทำให้วัสดุเปราะบางถึงระดับที่ต้องการภายใน 5 นาที แทนที่จะเป็น 8 นาที ช่วยประหยัดเวลาในการทำงานได้ถึง 37% ซึ่งเป็นการประหยัดเวลาที่มองไม่เห็นด้วยนาฬิกาจับเวลา แต่เห็นได้ชัดเจนจากข้อมูล
การบำรุงรักษาเชิงคาดการณ์เปลี่ยนแปลงเศรษฐศาสตร์ของการล้างคราบตะกั่วอย่างไร?
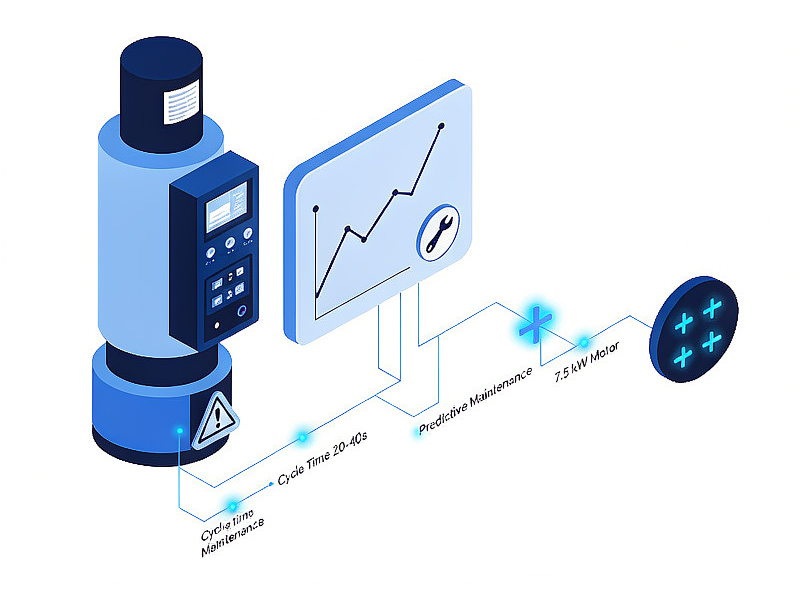
การบำรุงรักษาเชิงพยากรณ์ใช้ข้อมูลแนวโน้ม เช่น เวลาการทำงานที่เพิ่มขึ้น ความผันผวนของกระแสไฟฟ้าของมอเตอร์ ความไม่เสถียรของอุณหภูมิ เพื่อกำหนดตารางการซ่อมบำรุงก่อนที่ชิ้นส่วนจะเสียหาย แทนที่จะเป็นหลังจากนั้นความแตกต่างทางเศรษฐกิจนั้นชัดเจนมาก: มอเตอร์ขับเคลื่อนเสียระหว่างกะทำงานจะทำให้สายการผลิตหยุดทำงาน ตารางการผลิตปั่นป่วน และอาจต้องทิ้งสินค้าที่อยู่ระหว่างการผลิตทั้งหมด ในขณะที่การเปลี่ยนมอเตอร์ตามแผนที่วางไว้ซึ่งระบุล่วงหน้าสองสัปดาห์จะเกิดขึ้นระหว่างกะทำงาน
จากประสบการณ์ของเราในการสนับสนุนสายการผลิตการขจัดคราบที่โรงงานของลูกค้า การตรวจสอบแบบเชื่อมต่อโดยทั่วไปจะตรวจพบความผิดปกติของกระบวนการที่สามารถแก้ไขได้ 3-5 ครั้งต่อไตรมาสในเครื่องจักรเครื่องเดียว ซึ่งส่วนใหญ่จะเป็นการยืดเวลาการทำงานทีละน้อยและการลดอุณหภูมิแบบไครโอเจนิกที่ไม่สม่ำเสมอ และแต่ละครั้งสามารถแก้ไขได้ภายในกรอบเวลาที่กำหนดไว้ไม่เกิน 30 นาที (ค่าทั่วไปจากโครงการของลูกค้าของเรา ตัวเลขที่แน่นอนจะแตกต่างกันไปตามส่วนผสมของสารประกอบและรูปแบบการทำงานเป็นกะ)เนื่องจากอินเวอร์เตอร์ขนาด 7.5 กิโลวัตต์ในเครื่องจักรอย่างเช่น XCJ-G600 สามารถรายงานโหลดมอเตอร์แบบดิจิทัลได้อยู่แล้ว ต้นทุนเริ่มต้นสำหรับการตรวจสอบในระดับนี้จึงเป็นเพียงเกตเวย์และการตั้งค่า ไม่ใช่ฮาร์ดแวร์ใหม่
นอกจากนี้ยังมีประเด็นเรื่องการปฏิบัติตามกฎระเบียบด้วย โรงงานที่ได้รับการรับรองจะต้องเป็นไปตามมาตรฐานต่างๆไอโอเอส 9001บริษัทต่างๆ ถูกขอให้แสดงให้เห็นถึงการปรับปรุงอย่างต่อเนื่อง โดยข้อมูลบันทึกพารามิเตอร์ของเครื่องจักรต่อแต่ละชุดการผลิตถือเป็นหลักฐานที่ชัดเจนที่สุดอย่างหนึ่งที่ผู้ตรวจสอบจะยอมรับ
ระบบการมองเห็นด้วยเครื่องจักร (Machine Vision) เข้ามามีบทบาทในวงจรคุณภาพได้อย่างไร?
ระบบวิชั่นของเครื่องจักรช่วยเติมเต็มช่องว่างที่ข้อมูลจากเซ็นเซอร์เพียงอย่างเดียวไม่สามารถทำได้: กล้องจะตรวจสอบชิ้นส่วนที่เกิดการขัดเงา และชั้นปัญญาประดิษฐ์จะติดตามชิ้นส่วนที่ถูกปฏิเสธแต่ละชิ้นกลับไปยังรอบการผลิต ความเร็ว และอุณหภูมิที่ทำให้เกิดชิ้นส่วนนั้นขึ้นมาอย่างแม่นยำสิ่งนี้เปลี่ยนการควบคุมคุณภาพจากกิจกรรมที่มองจากด้านหลังมาเป็นการควบคุมทิศทางโดยตรง
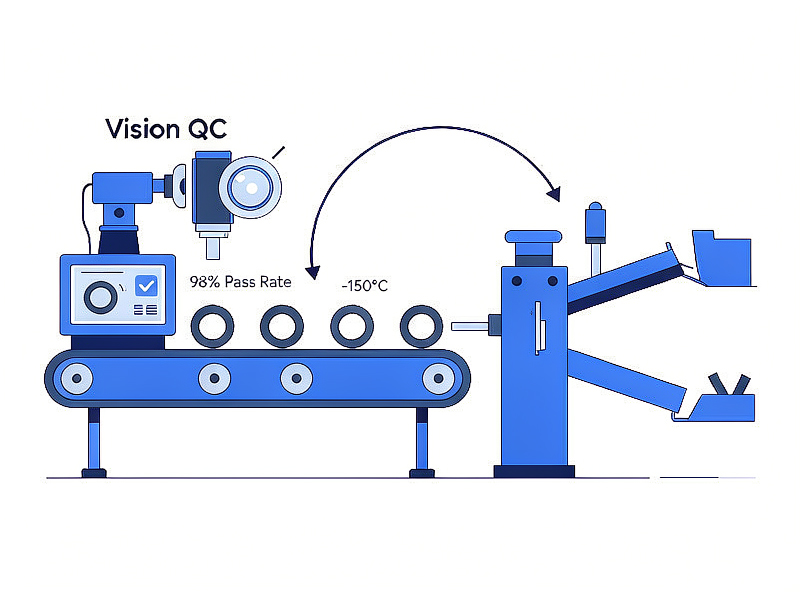
ขั้นตอนการทำงานจริงเป็นดังนี้: ชิ้นส่วนออกจากกระบอกกำจัดเศษโลหะ ผ่านการตรวจสอบด้วยสายตาเพื่อตรวจจับเศษโลหะที่เหลืออยู่ และชิ้นส่วนที่สะอาดแล้วจะถูกส่งไปยังขั้นตอนต่อไปเครื่องแยกยางระบบนี้จะคัดแยกผลิตภัณฑ์ที่ดีออกจากเศษวัสดุเหลือทิ้ง เมื่อระบบวิชั่นตรวจพบกลุ่มผลิตภัณฑ์ที่ถูกปฏิเสธ ปัญญาประดิษฐ์ (AI) จะเปรียบเทียบเวลาที่บันทึกไว้กับข้อมูลจากลูกกลิ้ง และตอบคำถามที่สำคัญที่สุด นั่นคือ เป็นเพราะส่วนผสมไม่ดี ความเร็วลูกกลิ้งไม่ถูกต้อง หรือเป็นล็อตที่มีน้ำหนักเกินข้อกำหนด 2 กิโลกรัมหรือไม่
สายการผลิตที่ใช้ความเย็นจัดจะได้ประโยชน์สูงสุดจากการจับคู่เทคโนโลยีนี้ การระบายความร้อนด้วยความเย็นจัดช่วยให้ได้อัตราความสำเร็จของผลิตภัณฑ์สำเร็จรูปสูงกว่า 98% เมื่อพารามิเตอร์คงที่ ดังนั้นแม้แต่ความเบี่ยงเบนเล็กน้อยที่บันทึกไว้ เช่น เส้นกราฟการระบายความร้อนที่สูงกว่าค่าพื้นฐาน 10 °C ก็คุ้มค่าที่จะตรวจจับก่อนที่จะส่งผลกระทบต่อผลผลิตถึงสามจุด
แผนงานการบูรณาการที่สมจริงนั้นมีลักษณะอย่างไร?
แนวทางที่ใช้ได้ผลสำหรับโรงงานยางส่วนใหญ่คือสามขั้นตอน ได้แก่ การเชื่อมต่อ การวิเคราะห์ และการปรับให้เหมาะสม โดยทำตามลำดับนี้กับเครื่องจักรแต่ละเครื่องก่อนที่จะทำกับสายการผลิตทั้งหมดการพยายามใช้ระบบอัตโนมัติในการตัดสินใจก่อนที่จะมีข้อมูลนั้น เป็นรูปแบบความล้มเหลวที่พบได้บ่อยที่สุดในโครงการอุตสาหกรรม 4.0
- เชื่อมต่อเครื่องหนึ่งเครื่องและกำหนดค่าพื้นฐานติดตั้งเกตเวย์ที่ขอบเครือข่ายบนหน่วยล้างแฟลชเพียงหน่วยเดียว ซึ่งเป็นรุ่นใหม่ล่าสุดที่ใช้ระบบอินเวอร์เตอร์ และบันทึกเวลาการทำงาน ความเร็ว อุณหภูมิ และโหลดเป็นเวลา 60 วันโดยไม่ต้องเปลี่ยนแปลงอะไร เพื่อให้ได้ค่า "ปกติ" ที่วัดได้จริง แทนที่จะเป็นการคาดเดา
- วิเคราะห์โดยพิจารณาจากผลลัพธ์ด้านคุณภาพผสานข้อมูลจากเครื่องจักรเข้ากับบันทึกการปฏิเสธจากการตรวจสอบ และปล่อยให้เลเยอร์ AI (หรือสเปรดชีตที่ดีๆ ก็ได้) ค้นหาความสัมพันธ์ระหว่างการเปลี่ยนแปลงของพารามิเตอร์และเหตุการณ์ด้านคุณภาพ
- เพิ่มประสิทธิภาพด้วยระบบแจ้งเตือนแบบวงปิดตั้งค่าเกณฑ์การแจ้งเตือนจากค่าพื้นฐาน ส่งข้อความแจ้งเตือนไปยังโทรศัพท์ของผู้ปฏิบัติงานหรือแดชบอร์ดของโรงงาน จากนั้นจึงค่อยพิจารณาการแก้ไขพารามิเตอร์อัตโนมัติ ซึ่งเป็นขั้นตอนที่ต้องมีการกำกับดูแลมากที่สุดและมีความเร่งด่วนน้อยที่สุด
เริ่มจากเครื่องจักรที่สร้างความเจ็บปวดมากที่สุด
อย่าเริ่มต้นด้วยเครื่องใหม่ล่าสุดของคุณ ให้เริ่มต้นด้วยเครื่องที่ทำให้เกิดการทำงานล่วงเวลามากที่สุด งานแก้ไขซ้ำมากที่สุด หรือการสนทนากับลูกค้าที่น่าอึดอัดที่สุด นั่นคือจุดที่ข้อมูลที่เชื่อมต่อจะคุ้มค่าที่สุดและเร็วที่สุด
ข้อจำกัดที่ซื่อสัตย์คืออะไร?
AI และ IoT จะไม่สามารถแก้ไขกระบวนการที่ไม่เสถียร กระบอกที่สึกหรอ หรือแม่พิมพ์ที่กำหนดไม่ถูกต้องได้ แต่จะช่วยรายงานปัญหาเหล่านั้นได้เร็วกว่าและแม่นยำกว่าเท่านั้นการบูรณาการช่วยเสริมการควบคุมกระบวนการที่ดี ไม่ใช่สิ่งที่จะมาทดแทนการควบคุมกระบวนการที่ดีได้
ข้อควรระวังเพิ่มเติมอีกสองประการจากประสบการณ์โครงการของเรา ประการแรก การผลิตชิ้นส่วนจำนวนน้อยจะสร้างข้อมูลที่ไม่ครบถ้วน: โมเดล AI ที่ฝึกฝนด้วยการผลิตโอริงขนาดเดียว 300 รอบ จะไม่สามารถนำไปใช้กับชิ้นส่วนจำนวน 40 ชนิดที่ผลิตในระยะเวลาสั้นๆ ได้อย่างราบรื่น ดังนั้นจึงต้องกำหนดความคาดหวังให้เหมาะสมกับผลิตภัณฑ์แต่ละประเภท ประการที่สอง การเชื่อมต่อมีความเสี่ยงด้านความปลอดภัย — คำแนะนำต่างๆ เช่น แหล่งข้อมูลด้านความปลอดภัยทางไซเบอร์ในการผลิตที่เผยแพร่โดยเอ็นไอเอสทีควรค่าแก่การอ่านก่อนที่เกตเวย์จะเปิดใช้งานจริงเนื่องจากโดยปกติแล้วเซลล์ที่ใช้ในการล้างข้อมูลมักไม่ได้เชื่อมต่อกับอินเทอร์เน็ต การแบ่งส่วนเครือข่ายโรงงานอย่างเหมาะสมจึงช่วยลดความเสี่ยงที่เพิ่มขึ้นได้ แต่คำว่า "เล็กน้อย" ไม่ได้หมายความว่า "เป็นศูนย์" และควรมีการจัดสรรงบประมาณไว้ด้วย
สรุป: เชื่อมโยงข้อมูลที่คุณมีอยู่แล้วเข้าด้วยกัน
กระบวนการกำจัดเศษยางนั้นเหมาะสมอย่างยิ่งสำหรับการบูรณาการกับ AI และ IoT ด้วยเหตุผลเดียวง่ายๆ คือ เครื่องจักรเหล่านี้ทำงานโดยใช้ตัวแปรที่ควบคุมได้อย่างแม่นยำและวัดผลได้อยู่แล้ว ปริมาณการผลิต 15 กิโลกรัม รอบการทำงาน 20-40 วินาที อุณหภูมิสูงสุด −150 °C ช่วงความเร็วรอบลูกกลิ้ง 20-70 RPM เหล่านี้คือข้อมูลที่รอการรวบรวม และแต่ละข้อมูลล้วนมีข้อมูลเกี่ยวกับคุณภาพ
หากคุณกำลังวางแผนลงทุนด้านอุปกรณ์ครั้งต่อไป ควรเลือกเครื่องจักรที่มีตัวควบคุมที่แสดงข้อมูลเหล่านั้นได้อย่างชัดเจน ลองศึกษาเพิ่มเติมดูเครื่องลอกยางครบวงจรสั่งซื้อชิ้นส่วนจาก Xiamen Xingchangjia หรือส่งแบบร่างชิ้นส่วนและผลลัพธ์ที่ต้องการมาให้เรา ทีมวิศวกรของเราจะเสนอรูปแบบการกำจัดเศษโลหะพร้อมตัวเลือกการเชื่อมต่อที่เหมาะสมกับระดับระบบอัตโนมัติของโรงงานของคุณ
ข้อมูลอุปกรณ์ที่เกี่ยวข้อง
•เครื่องขจัดเศษยางรุ่น XCJ-G600 ซูเปอร์โมเดล— กระบอกขนาด 600 มม., ไดรฟ์อินเวอร์เตอร์ 7.5 กิโลวัตต์, รอบการทำงาน 20–40 วินาที
•เครื่องกำจัดคราบด้วยความเย็นจัดโดยใช้ไนโตรเจนเหลว— ทนอุณหภูมิได้ถึง −150 °C, ความเร็วลูกกลิ้ง 20–70 RPM, รอบการทำงานต่ำกว่า 8 นาที
•เครื่องแยกยาง— การคัดแยกชิ้นส่วนที่ผ่านการลบเศษวัสดุและเศษจากการตัดแต่งโดยอัตโนมัติ เพื่อการควบคุมคุณภาพแบบครบวงจร
•ประเภทเครื่องขจัดครีบยาง— รายการผลิตภัณฑ์ทั้งหมดพร้อมข้อมูลจำเพาะ
คำถามที่พบบ่อย: ปัญญาประดิษฐ์ (AI) และอินเทอร์เน็ตของสรรพสิ่ง (IoT) ในการกำจัดเศษยาง
บริษัท เซียะเหมิน ซิงฉางเจีย อุปกรณ์อัตโนมัติแบบไม่มาตรฐาน จำกัด
ชั้น 1 อาคาร 13 สวนอุตสาหกรรม Huli, Meixidao, Tongan, เซียะเหมินจีน
Email: info@xcjrubber.com | Website: www.xmxcjrubber.com
เผยแพร่: กันยายน 2026 | ตรวจสอบครั้งล่าสุด: กันยายน 2026
วันที่โพสต์: 8 กันยายน 2026